冲压件缩痕调模技巧:精准定位与有效解决
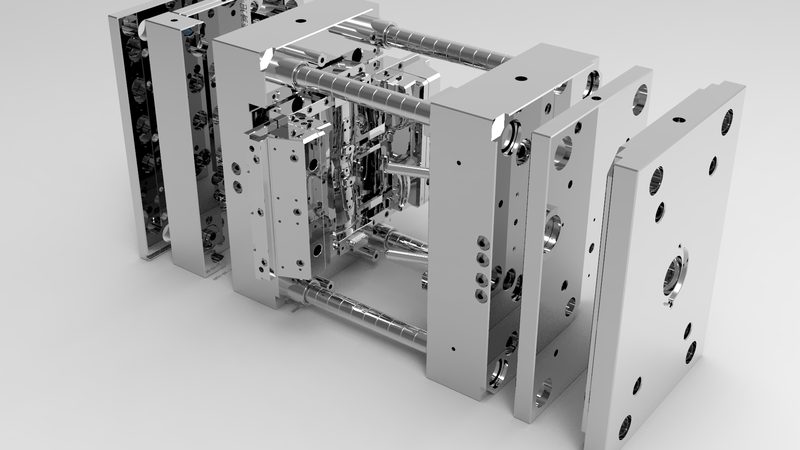
冲压件缩痕调模技巧:精准定位与有效解决
缩痕产生的原因分析 在冲压件的生产过程中,缩痕的产生往往与多种因素相关。首先,材料收缩率的不均匀性会在冲压过程中导致应力集中,从而形成缩痕。其次,模具设计的不合理性,如拔模角过小、型腔深度过大等,也会导致材料在冲压时无法顺利流出,形成缩痕。此外,冲压工艺参数设置不当,如压力不足、速度过快等,也会加剧缩痕的产生。最后,模具的磨损或损坏,使得冲压力分布不均,也是缩痕产生的重要原因。
缩痕调模的具体步骤 针对冲压件缩痕问题,调模是一个复杂而细致的过程。首先,我们需要检查模具设计,确保拔模角、型腔深度等参数符合设计要求。其次,调整冲压工艺参数,如压力、速度等,以降低材料在冲压过程中的应力。接着,检查模具磨损情况,及时更换或修复磨损部件。最后,优化材料选择,降低材料收缩率,从源头上减少缩痕的产生。
常见误判与解决方法 在实际操作中,对于缩痕的误判现象时有发生。一种常见的误判是将缩痕误认为是材料本身的缺陷。解决这一问题的方法是通过对比不同批次材料,判断缩痕是否由材料收缩率不均引起。另一种误判是将缩痕误认为是模具磨损导致的。解决这一问题的方法则是检查模具磨损情况,确认是否为模具磨损引起。通过这些方法,我们可以避免误判,从而更有效地解决缩痕问题。
实际案例分享 以某汽车零部件制造商为例,他们在冲压件生产过程中遇到了缩痕问题。通过调整模具设计、优化冲压工艺参数、更换磨损部件等措施,成功解决了缩痕问题,并显著提高了产品合格率。这一案例充分展示了调模技巧在解决实际生产问题中的重要性。
判断与行动建议 为了有效预防和解决冲压件缩痕问题,我们提出以下建议:首先,定期检查模具磨损情况,及时更换或修复磨损部件。其次,优化材料选择,降低材料收缩率。第三,调整冲压工艺参数,确保压力、速度等参数合理。最后,加强对模具设计的审查,确保模具参数合理。通过这些措施,我们可以有效降低缩痕发生的概率,提高产品品质。